
 Language
Materialval för stumsvetsbeslag Att välja rätt material är det första steget i valet...
Hem / Nyheter / Branschnyheter / Identifieringsschema för rörkopplingar: Hur man identifierar kopplingar efter typ och symbol
Identifieringsschema för rörkopplingar: Hur man identifierar kopplingar efter typ och symbol

Ett rörställ kommer sällan med etiketter. När en beslag behöver bytas ut kan den ursprungliga ritningen vara arkiverad, färgen har flagnat av markeringarna och linjen är fortfarande varm. Det är vanligtvis det ögonblick som någon sträcker sig efter ett diagram för identifiering av rörkopplingar, inte för att studera teori utan för att svara på en mycket praktisk fråga: vad exakt är denna del? Efter mer än trettio år av tillverkning av beslag i Jiangyin har vi pratat igenom den frågan med ingenjörer, montörer och köpare på fem kontinenter, ofta när vi står bredvid själva delen. Den här guiden förvandlar dessa konversationer till diagram som du kan läsa med en blick på webbplatsen.
Varför ett beslagsidentifikationsdiagram tjänar sin plats
Armaturer är de minst glamorösa komponenterna i ett rörsystem och de är lättast att felläsa. En 90-graders armbåge och en 45-graders armbåge med kort radie ser likadana ut på armlängds avstånd, och en excentrisk reducering kan passera för en koncentrisk tills någon kontrollerar åt vilket håll den platta sidan är vänd. Dessa små felläsningar får verkliga konsekvenser. Fel väggtjocklek förändrar svetsförberedelsen. Fel grenstorlek ändrar flödesfördelningen. En felaktig materialklass kan misslyckas i drift långt innan dess designlivslängd. Ett identifieringsdiagram är helt enkelt ett sätt att sakta ner i trettio sekunder innan dessa beslut fattas, och det brukar betala sig själv första gången det förhindrar en returnerad försändelse eller en omklippt spole.
Börja med anslutningen, inte formen
Erfarna montörer arbetar i samma ordning varje gång. Innan de mäter något tittar de på hur beslaget går ihop med röret, eftersom anslutningsmetoden talar om vilken standard, vilken tryckklass och ofta vilket storleksområde du har att göra med.
| Anslutning familj | Hur man känner igen det på plats | Typiskt storleksintervall | Gemensamma standarder |
|---|---|---|---|
| Stumsvets | Vanliga fasade ändar, inga gängor eller urtag, matchar rörets ytterdiameter | 1/2" till 72" (DN15 till DN1800) | ASME B16.9, B16.28, DIN 2605, JIS B2311 |
| Hylssvets | En försänkt borrning röret glider in i, kälsvetsad på utsidan | 1/2" till 4" (DN15 till DN100) | ASME B16.11, MSS SP-79, SP-83, SP-95 |
| Gängad | Synliga koniska gängor, NPT eller BSP, kan skruvas loss | 1/2" till 4" (DN15 till DN100) | ASME B16.11, BS 3799 |
| Flänsad | En bultförband; själva beslaget är en fläns med en bultcirkel | 1/2" och större | ASME B16.5, B16.47, EN 1092-1 |
Den första anblicken tar bort det mesta av gissningarna. Släta fasade ändar betyder en stumsvetskoppling, så du läser diagrammet i kolumnen B16.9. Synliga trådar betyder den smidda familjen, så du byter till ASME B16.11 och tänker i tum snarare än i millimeter. Först efter att familjen är bosatt är det vettigt att bråka om radie, väggtjocklek eller ansiktstyp.
Butt Weld Passandes: The Heart of Any Identification Chart
Stumsvetsbeslag utgör den största delen av det som rör sig genom en processanläggning, och de är också den grupp som oftast förväxlas med varandra. Tabellen nedan länkar sammanfattningen du ser med jobbet som delen utför.
| Fitting | Vad du ser | Där den används |
|---|---|---|
| 90-graders armbåge | En skarp rätvinklig böj; radien är 1,5D lång eller 1D kort | Standard riktningsändring |
| 45 graders armbåge | En mjukare böj, ungefär hälften av en rät vinkel | Gradvis riktningsändring, minskad tryckförlust |
| 180 graders returböj | En U-form med båda ändarna vända åt samma håll | Värmeväxlare, vändslingor |
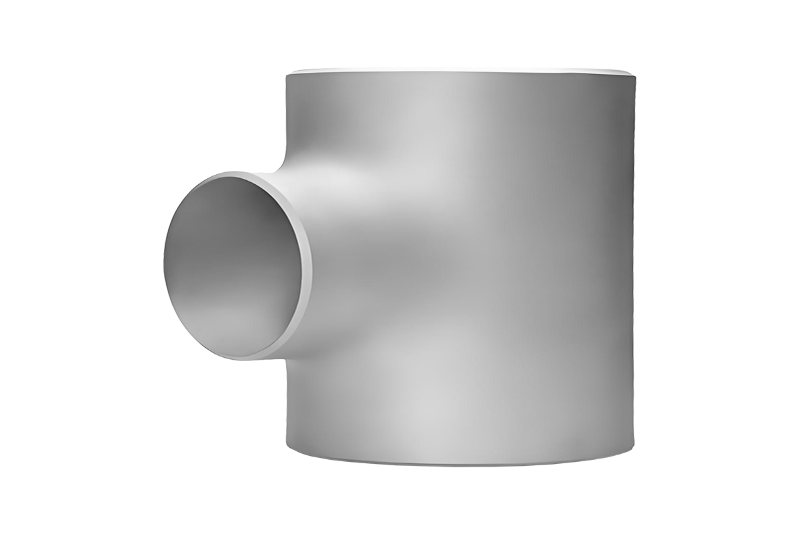
| Lika tee | Tre öppningar, gren i samma storlek som löpningen | Grenstart med matchat hål |
| Reducerande t-shirt | Tre öppningar, grenen mindre än loppet | Grenstart med reducerat hål |
| Cross | Fyra öppningar, två körningar korsar varandra | Fördelare, flervägsflöde |
| Koncentrisk reducering | En kon med båda ändar på samma mittlinje | Vertikala linjer, generell storleksförändring |
| Excentrisk reducering | En kon med en plan sida, borrningar förskjutna | Pumpinlopp, horisontella linjer, dränering |
| Cap | En kupolformad ändförslutning | Linjeavslutning, framtida kopplingspunkter |
| Stubbände | En kort utsvängd del tillsammans med en stödfläns | Roterande leder, frekvent demontering |
Armbågen är den del köparna frågar mest om, dels för att dess radie är lätt att felmäta och dels för att en kortradiebåge kan misstas för en långradie när röret redan är på plats. Om du vill ha den dimensionella referensen för det enskilda föremålet, vår sida på stumsvets 90 graders armbåge listar siffrorna från mitt till ände efter storlek.
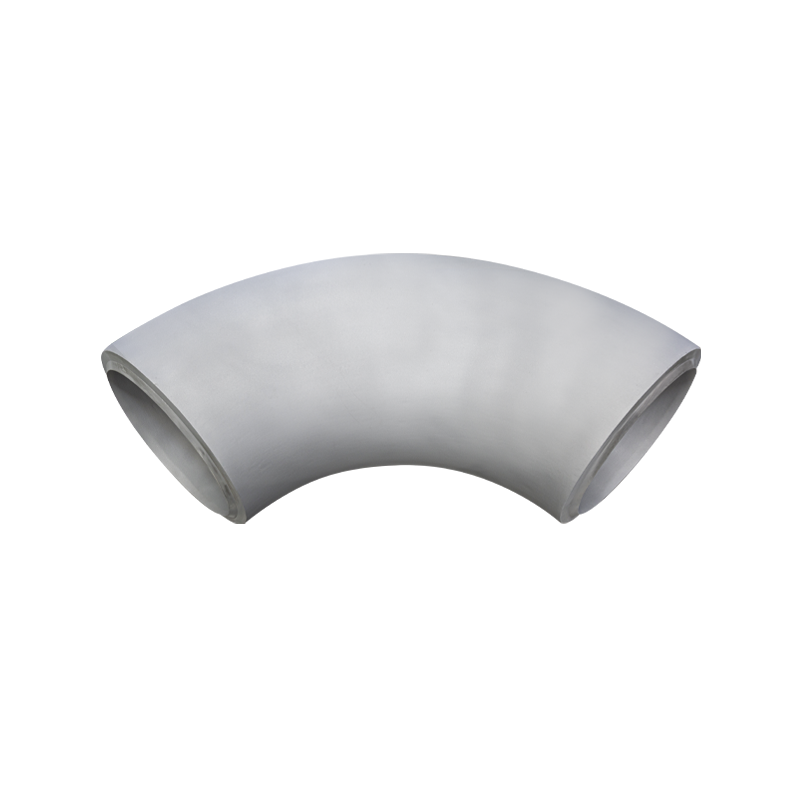 Stumsvets 90 graders armbåge med alternativ för lång och kort radie Produktsidan listar DN15–DN3800 storlekar, typer med lång radie och kort radie, och data från centrum till ände som är användbara vid matchning av ASME B16.9- eller EN-dimensioner innan du skär spolar. Visa produkt →
Det hjälper också till att hålla den styrande standarden i sikte. På de flesta exportprojekt beställs stumsvetsfamiljen ASME B16.9 stumsvetsbeslag , medan europeiska specifikationer kan kräva DIN- eller EN-mått som skiljer sig med några millimeter i längd från mitt till ände. De få millimetrarna spelar roll när en spole redan är kapad.
Gängad, sockelsvetsad och andra smidda beslag
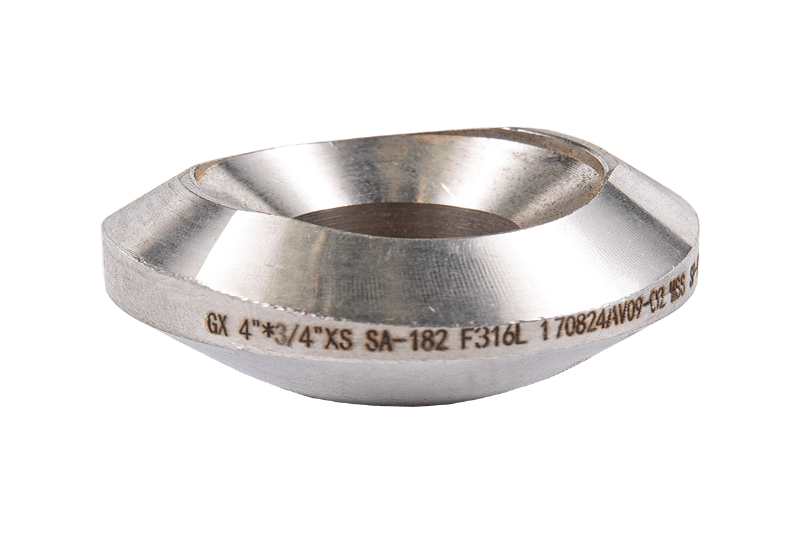
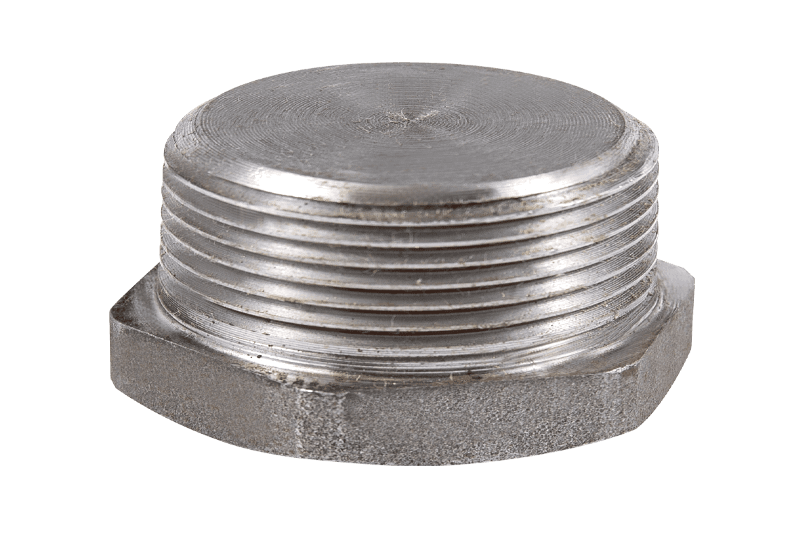
Under ungefär fyra tum ger svetsade och gängade beslag vika för smidd konstruktion, och identifieringstabellen ändrar karaktär. Smidda delar är kompakta, tjockväggiga och formade genom pressning eller bearbetning snarare än genom formning av plåt eller sömlöst rör. I det här sortimentet kommer du att möta den smidda 90-graders gängade armbågen, den smidda likformade T-stycket, grenuttag, hylssvetslock, fyrkantiga pluggar, gängade kopplingar och kopplingar.
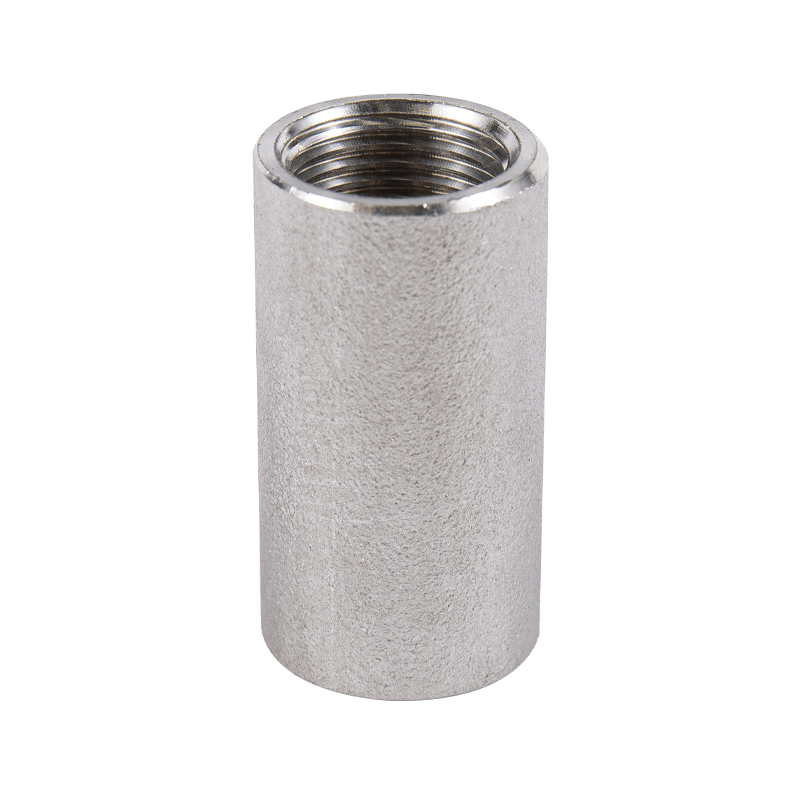 Smidd gängkoppling för röranslutningar med liten diameter I smidda kopplingar med liten diameter sammanfogar denna raka gängade koppling rörsektioner utan svetsning, med bearbetade gängor tillgängliga i kol eller rostfritt stål. Visa produkt →
Identifiering här är vanligtvis en fråga om borrning och gänga. En koppling är en kort cylinder med gängor i båda ändar och ingen böj, medan en armbåge har samma gängade ändar men en synlig rät vinkel. Ett lock stänger linjen och en plugg skruvas in i en koppling snarare än på ett rör, varför de två ofta misstas för varandra i ett förråd. Vår översikt över smidda gängade och hylsa svetsbeslag gruppera dessa delar efter form så att den rätta är lättare att välja.
Flänsar: Läs ansiktet och borrningen
Flänsar är den del av diagrammet där människor tittar på utsidan och glömmer insidan. Konturen berättar hur flänsen fäster vid röret; ansiktet berättar hur det tätar; hålet talar om vilket schema det passar.
| Typ av fläns | Känner igen det av | Typisk service |
|---|---|---|
| Svets hals | Långt avsmalnande nav, stumsvetsad i röret | Högt tryck, hög temperatur, cyklisk belastning |
| Slip-on | Rör går rakt igenom, två kälsvetsar | Allmän service, lägre tryck |
| Blind | Solid skiva, ingen borrning alls | Isolering, linjeblanketter, underhåll |
| Gängad | Invändiga gängor, ingen svetsförberedelse | Litet hål, icke svetsade system |
| Hylssvets | Försänkt hål för röret, enkel kälsvets | Litet hål, högre tryck |
| Varvled | Används med stubbände, ingen svetskontakt med ansiktet | Leder tas isär ofta |
| Plåt / platt svetsning | Platt platta med hål och bulthål | Vatten, verktyg, lågtryck |
Packningsytan är den andra halvan av historien. En upphöjd yta är standard på de flesta ASME-flänsar, en platt yta passar gjutjärns- eller plastmatningsutrustning, och en skarv av ringtyp är reserverad för högtrycksgas där en metallring sitter i en räfflad yta. Vårt sortiment av svetshalsflänsar visar hur navlängden ändras från en tryckklass till nästa.
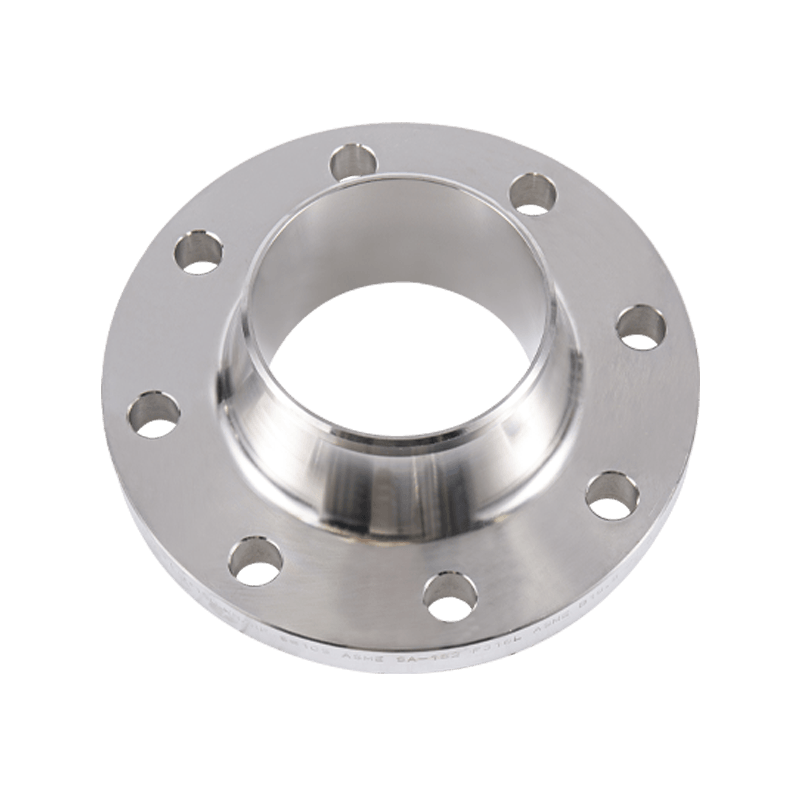 Svetshalsfläns för högtrycksrör med hög temperatur Stumsvetsad fläns med avsmalnande hals passar högtrycks- och högtemperaturlinjer; den upphöjda tätningsytan och navlängden bör anpassas till tryckklass och rörschema. Visa produkt →
Storlekar, scheman och väggtjocklek
Nominell storlek är det mest fellästa numret på ett diagram. Nominell rörstorlek är inte en verklig ytterdiameter när du passerar 12 tum, och DN-värdena är nominella snarare än millimetermått. Väggtjocklek är en separat variabel igen, vald enligt schema eller av en angiven tjocklek som 10 mm eller 14 mm på tunga vägglinjer. Det är därför en sex-tums armbåge aldrig bara är en sex-tums armbåge: hålet måste matcha rörschemat, annars kommer svetsroten inte att vara i linje. När en linje byts ut istället för att byggas om är den säkraste vanan att notera ytterdiametern, väggtjockleken och avståndet från mitt till ände och sedan matcha alla tre mot diagrammet innan du beställer.
Vad stämplingen säger dig
Nästan varje beslag har ett värmenummer, en storlek, en väggtjocklek och en materialkvalitet stansad eller stencilerad på kroppen. Att läsa dessa märken är snabbare och mer tillförlitligt än någon mätning:
- ASTM A234 WPB markerar stumsvetsbeslag av kolstål för ordinarie service.
- WP304, WP316L och WP321H indikerar rostfria kvaliteter, med H-suffixet betecknar högre kol för hållfasthet vid förhöjd temperatur.
- WPL6 identifierar lågtemperaturkolstål, valt för service under fryspunkten.
- WP91 och F91 pekar på legerat stål för högtemperaturånga på kraftverkslinjer.
- S32205 och S32750 står för duplex och super duplex rostfritt, vanligt vid havsvatten och kemikalier.
- Inconel 625, 718 och titanium Grade 2 visas på specialiserade korrosions- eller högrenhetstjänster.
Om en märkning har målats över kan värmetalet vanligen spåras tillbaka genom bruksintyget som bekräftar kemin och de mekaniska egenskaperna i ett steg.
Tre identifieringsfel vi ser oftast
- Mätning av en armbågsradie från utsidan av kurvan. Radien tas till mittlinjen, så en extern mätning överskattar den alltid och kan förvandla en del med kort radie till en lång radie på papper.
- Förutsatt att varje tee är lika. Grenstorlek, grenvinkel och om grenen är förstärkt förändrar alla prestanda, och en lateral tee gör ett annat jobb än en standard.
- Lita på konturerna och ignorera materialet. Två beslag med samma geometri kan se identiska ut och bete sig helt olika i en lågtemperatur- eller sur servicelinje.
Ett diagram är en utgångspunkt snarare än en ersättning för omdöme. När en linje är viktig, gå ut till ställningen med diagrammet i handen, kontrollera anslutningen, hålet, väggtjockleken och markeringen och skriv ner alla fyra innan du ringer någon. Det tar tio minuter och förhindrar det mesta av omarbetet vi ombeds hjälpa till att fixa. Om svaret fortfarande är oklart arbetar vårt team gärna igenom det med dig, oavsett om delen kom från vår verkstad i Jiangyin eller från någon helt annanstans.
Senaste nyheterna
Nyheter Och bloggar
Håll dig informerad om våra senaste evenemang