
 Language
Materialval för stumsvetsbeslag Att välja rätt material är det första steget i valet...
Hem / Nyheter / Branschnyheter / Hur man mäter rörkopplingar: En praktisk guide för butiks- och fältanvändning
Hur man mäter rörkopplingar: En praktisk guide för butiks- och fältanvändning

Att mäta en rörkoppling ser ut som ett två minuters jobb tills en omärkt del är i din hand och en spole väntar på den. Rör är enkelt: nominell storlek och väggtjocklek, och röret är identifierat. En beslag är en tredimensionell del, och den måste kontrolleras över flera dimensioner samtidigt: ändarnas ytterdiameter, väggtjockleken, längden mitt mot ände eller yta mot yta och anslutningens geometri. Ta fel på en av dem och svetsförberedelserna, inriktningen eller hela spolen kan vara skrot.
Vi har tillverkat tryckrörskomponenter i Jiangyin sedan 1993, och vårt inspektionsteam mäter stumsvetsbeslag, hylsvetskopplingar, gängade beslag och flänsar varje arbetsdag. Det som följer är metoden vi använder i vår egen butik, skriven för köpare, kvalitetskontrollinspektörer och fältingenjörer som behöver siffror som de kan lita på.
De fyra måtten som betyder mest
Oavsett vad som passar, täcker fyra frågor nästan varje situation. Arbeta igenom dem i ordning och du behöver sällan gissa.
- Ändstorlek och ytterdiameter. Anslutningar beställs efter nominell rörstorlek, men ett bromsok läser av den faktiska ytterdiametern. En 2-tums (DN50) beslag mäter cirka 2,375 tum (60,3 mm) över ändytan, inte 2 tum. Kontrollera båda ändarna, eftersom ovalitet eller en skadad ände dyker upp här först.
- Väggtjocklek och schema. Väggtjockleken skiljer SCH 40 från SCH 80 från XXS och bestämmer hålet. Mät i slutet med en bromsok eller en ultraljudsmätare och gör minst fyra avläsningar runt omkretsen.
- Längd. Center-to-end för armbågar, tees och laterals; ansikte mot ansikte för flänsar och ventiler; total längd för reducerar, kapsyler och stubbändar. Standarddimensionen är den som styr monteringen på plats.
- Slutgeometri. Fasvinkel och rotyta för stumsvetsändar, hylshål och hylsdjup för hylssvetsändar, gängform och ingrepp för gängade ändar.
Skissa delen, skriv de fyra siffrorna på skissen och behåll skissen med delen. Den vanan förhindrar fler missmatchningar än något annat enskilt steg vi har sett under trettio års produktion.
Verktyg som gör mätningar pålitliga
Du behöver inget mätlabb, men du behöver rätt handfull instrument och en ren, plan yta att arbeta på.
- Vernier eller digitala bromsok, 0 till 6 tum och 0 till 12 tum, för ytterdiameter, väggtjocklek och sockeldjup.
- En ståltejp eller en pi-tejp för stora diametrar. En pi-tejp läser av diameter direkt och är det snabbaste sättet att kontrollera en DN1800 armbåge eller en tung fläns.
- En ultraljudstjockleksmätare när väggen måste verifieras bort från ändytan.
- En vinkelsökare eller gradskiva för laterala sidor, 45-graders armbågar och grenvinklar.
- En rak kant, en plan yta och en flänsfyrkant för räthetskontroller.
- En gängmätare eller en matchande rörnippel för gängade beslag.
- Den relevanta standarddimensionstabellen, eftersom att jämföra en avläsning med en tabell är snabbare än att beräkna från början.
Mät vid rumstemperatur när det är möjligt och håll delen stödd så att dess egen vikt inte förvränger avläsningen.
Hur man mäter stumsvetsbeslag
Stumsvetsbeslag till ASME B16.9 definieras av ytterdiameter, väggtjocklek och mått från mitt till ände, så det är siffrorna att bekräfta först.
Armbågar: Center-to-end och vinkel
Lägg armbågen på en plan yta med ena änden mot dig och mät ytterdiametern på den änden. Hälften av den siffran ger dig mittlinjen. Måtten mitt till ände löper sedan från den mittlinjen till den bortre ändytan, mätt längs det andra benet. På en armbåge med 90 grader lång radie är centrum-till-änden ungefär 1,5 gånger den nominella storleken, och på en 45-graders armbåge är den ungefär 0,625 gånger den nominella storleken, så en snabb beräkning talar om för dig om din läsning hör hemma i rätt familj innan du litar på den. För 180-graders returer, registrera både mitt-till-centrum-avståndet och back-to-face-avståndet, eftersom ritningar kräver olika. Avsluta med avfasningsvinkeln, rotytan och själva hålet.
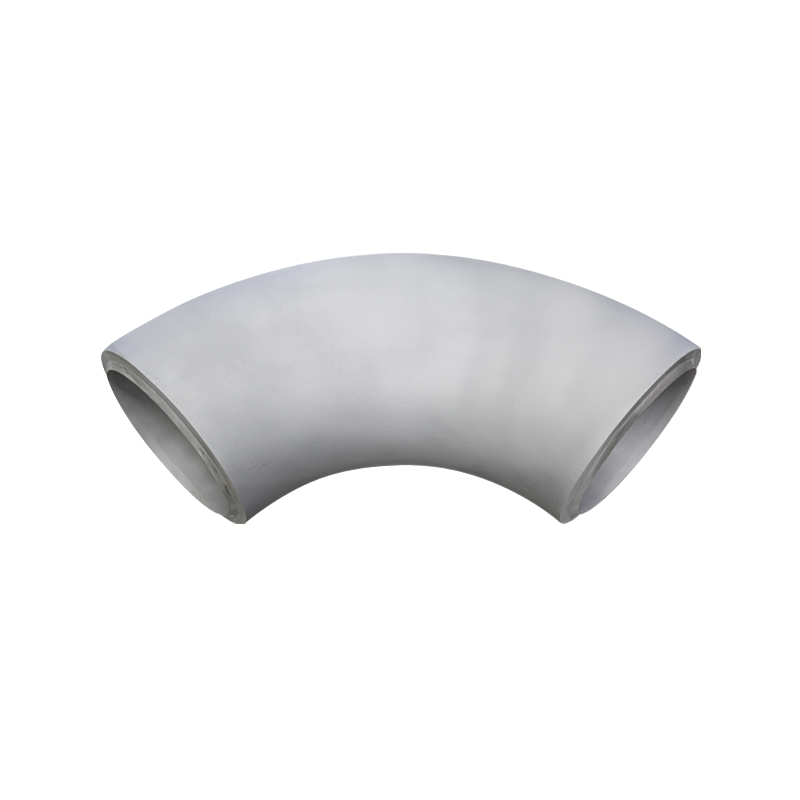 Stumsvets 90 graders armbåge Vi tillverkar svetsbågar med stor diameter och tjockväggiga högtrycksbågar. Den maximala diametern på armbågen kan vara DN3800. För närvarande har vi ett komplett sortiment av... Visa produkt →
Utslagsplatser, korsar och laterala
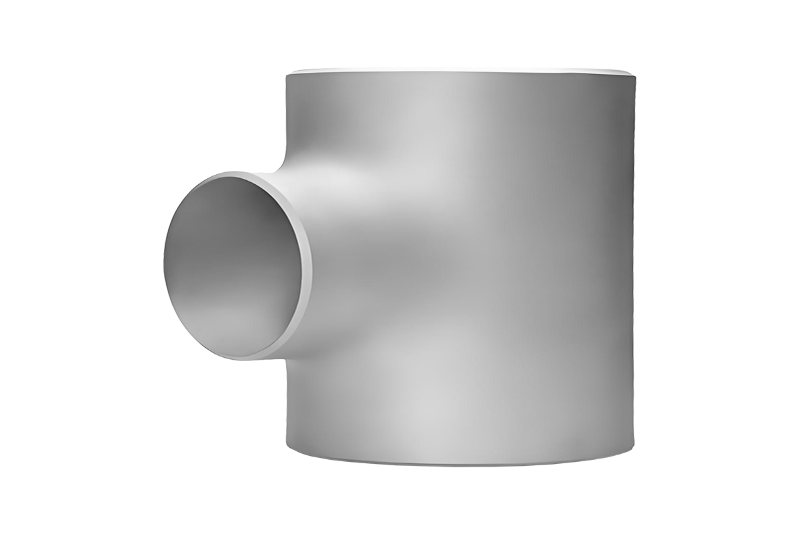
En tee har två styrande dimensioner: löpningen, mätt från ände till ände genom kroppen, och grenen, mätt från löpets mittlinje till grenens ändyta. På en jämn tee bör de två matcha; på en reducerande tee, mät även grenens ytterdiameter och notera vilket utlopp som är reducerat. En lateral tee lägger till en grenvinkel. Kors följer samma logik med ett fjärde utlopp, och det lönar sig att kontrollera alla fyra ändarna för diameter och fyrkantighet.
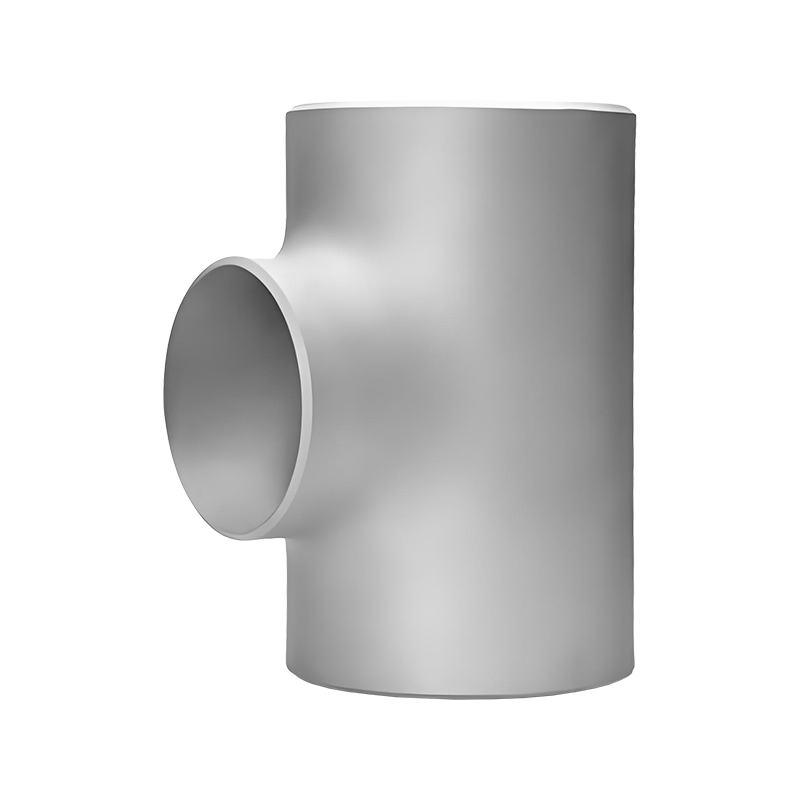 Butt Weld Equal Tee En lika T-shirt är en kritisk koppling i rörsystem, designad för att dela eller kombinera vätskeflödet samtidigt som det bibehåller konsekventa rördiametrar över alla tre öppningarna. Th... Visa produkt →
Reducerare, lock och stubbändar
Koncentriska reducerar kontrolleras av total längd, stor ytterdiameter, liten ytterdiameter och väggtjocklek i båda ändar. En excentrisk reducering lägger till den platta sidan och förskjutningen mellan de två mittlinjerna, vilket är lätt att läsa med en rak kant som vilar på den platta. Hattar definieras av ytterdiameter, höjd och väggtjocklek. Stubbändar mäts efter längd, varvs ytterdiameter och varvtjocklek, med varvet kontrollerat på flera punkter runt omkretsen.
Hur man mäter flänsar
Flänsmätning handlar mest om bultmönstret, eftersom det avgör om fogen någonsin kommer att bulta ihop. Anteckna flänsens ytterdiameter, flänstjockleken, bultcirkelns diameter och antalet och diametern på bulthålen. Lägg sedan till beklädnadsdetaljerna: för en upphöjd yta-fläns, mät den höjda ytans diameter och dess höjd över flänsytan; för en skarvfläns av ringtyp, mät spåret och notera ringnumret. Kontrollera slutligen hålet och navdiametern vid svetsänden mot röret.
Bultcirkeldiametern är den knepiga i fältet. Med ett jämnt antal hål, mät från mitten av ett bulthål rakt över till mitten av det motsatta hålet. Med ett udda tal, mät från ett hålcentrum till flänscentrum och dubbla det. Räkna hålen två gånger, eftersom ett extra eller saknat hål är ett mycket dyrt misstag.
 Svetshalsfläns Svetshalsflänsen står som den ultimata lösningen för högtrycks- och högtemperaturmiljöer, konstruerad för att leverera oöverträffad tillförlitlighet genom sin robusta b... Visa produkt →
Hur man mäter hylssvets och gängade beslag
Smidda beslag med små hål till ASME B16.11 styrs av hylsor eller gängdimensioner snarare än långa längder från mitt till ände. För en muffsvetsbåge, T-stycke eller koppling, mät hylsan, hylsan djup och väggtjocklek, och kontrollera att hålet matchar rörets ytterdiameter. För gängade beslag, bekräfta gängstorleken och formen, gänglängden och den totala längden, och testa gängan med en mätare eller en matchande nippel. Eftersom dessa delar ofta går på linjer med högt tryck och hög renhet, är en grad eller en grund hylsa värd att fånga upp innan beslaget når svetsaren.
En snabbreferenstabell för verkstadsgolvet
Skriv ut denna tabell, håll den bredvid bänken och fyll i en läsning för varje rad innan delen går vidare.
| Monteringstyp | Mått att spela in | Bästa verktyget |
|---|---|---|
| Stumsvets 90-graders armbåge | Änds ytterdiameter, väggtjocklek, centrum till ände, avfasningsvinkel | Bromsok, tejp, vinkelsökare |
| Lika tee | Kör ände till ände, grenhöjd, båda änddiametrarna | Tejp, bromsok, rak kant |
| Koncentrisk reducering | Total längd, stor änddiameter, liten änddiameter, båda väggtjocklekar | Bromsok, tejp |
| Svetshalsfläns | Ytterdiameter, tjocklek, bultcirkel, hålantal och storlek, upphöjd yta, hål | Bromsok, tejp, flange square |
| Hylssvetskoppling | Hylshål, hylsdjup, väggtjocklek | Borrmätare, djupmätare |
| Gängad beslag | Trådstorlek och form, trådlängd, totallängd | Gängmått, bromsok |
Vanliga misstag och fältkontroller
- Behandla nominell storlek som ytterdiameter och sedan beställa en del som inte passar röret.
- Mätning från avfasningen istället för ändytan, vilket förkortar varje avläsning.
- Läser bara ena änden av en armbåge, tee eller reducer och antar att den andra änden matchar.
- Jämför kopplingen med rörschemat men mät aldrig den faktiska väggtjockleken på någondera.
- Glömde fasaddetaljer som upphöjd yta, ringfogsspår eller plan yta, som inte kan korrigeras på plats.
Om en avläsning faller utanför vad du förväntar dig, mät igen med ett andra verktyg innan du avvisar delen. En bromsok som har tappats eller en tejp med en böjd krok orsakar fler falska avslag än äkta avvikelse.
Matcha dina mått mot standarden
En siffra i sig betyder väldigt lite. Det blir användbart när du jämför det med en standard: stumsvetsbeslag mot ASME B16.9, flänsar mot ASME B16.5, smidda hylssvetsar och gängade beslag mot ASME B16.11, och projekt i Europa eller Japan mot DIN eller JIS B2311 tabeller. Om du inte är säker på hur en del ska klassificeras innan du börjar, en kort primer på vad en rörkoppling egentligen är hjälper dig att välja rätt bord.
När du behöver en ersättare som matchar en befintlig linje, vår ASME B16.9 stumsvetsbeslag tillverkas efter samma dimensionella tabeller, i kolstål, rostfritt stål, legerat stål, duplex och nickellegeringar, så en mätning som tas i fält kan matchas med en ritning på vår sida.
Varje projekt kommer så småningom ner till en montör, ett måttband och en skarv som måste stå i linje. Att ta fyra noggranna avläsningar innan svetsen slås är fortfarande den billigaste kvalitetskontrollen som finns.
Om du har en omärkt beslag, en gammal ritning eller ett prov som du inte kan identifiera, skicka oss de fyra siffrorna du mätte, eller skicka själva delen. Med mer än trettio års produktionserfarenhet, ett lager av vanliga storlekar och ett tekniskt team certifierat i MT, PT, UT och RT, kan vi bekräfta storleken, materialkvaliteten och standarden och snabbt citera en matchande passform.
Senaste nyheterna
Nyheter Och bloggar
Håll dig informerad om våra senaste evenemang